Τι Κάνει τη Συγκόλληση Αλουμινίου Διαφορετική
Το αλουμίνιο συμπεριφέρεται πολύ διαφορετικά από τον χάλυβα κάτω από το τόξο. Άγει τη θερμότητα περίπου τέσσερις φορές γρηγορότερα, οπότε η θερμότητα απομακρύνεται από την ένωση. Λιώνει γύρω στους 660 °C, αλλά το επιφανειακό του οξείδιο λιώνει πάνω από 2.000 °C. Δεν αλλάζει χρώμα πριν λιώσει, οπότε ο συγκολλητής έχει ελάχιστη προειδοποίηση. Και το λιωμένο αλουμίνιο διαλύει εύκολα υδρογόνο, που γίνεται πόροι όταν στερεοποιείται η ραφή.
Για το αλουμίνιο χρησιμοποιούνται και το TIG και το MIG. Η σωστή επιλογή εξαρτάται από το πάχος, την ποσότητα, τη θέση και το φινίρισμα που απαιτείται.
Το Στρώμα Οξειδίων
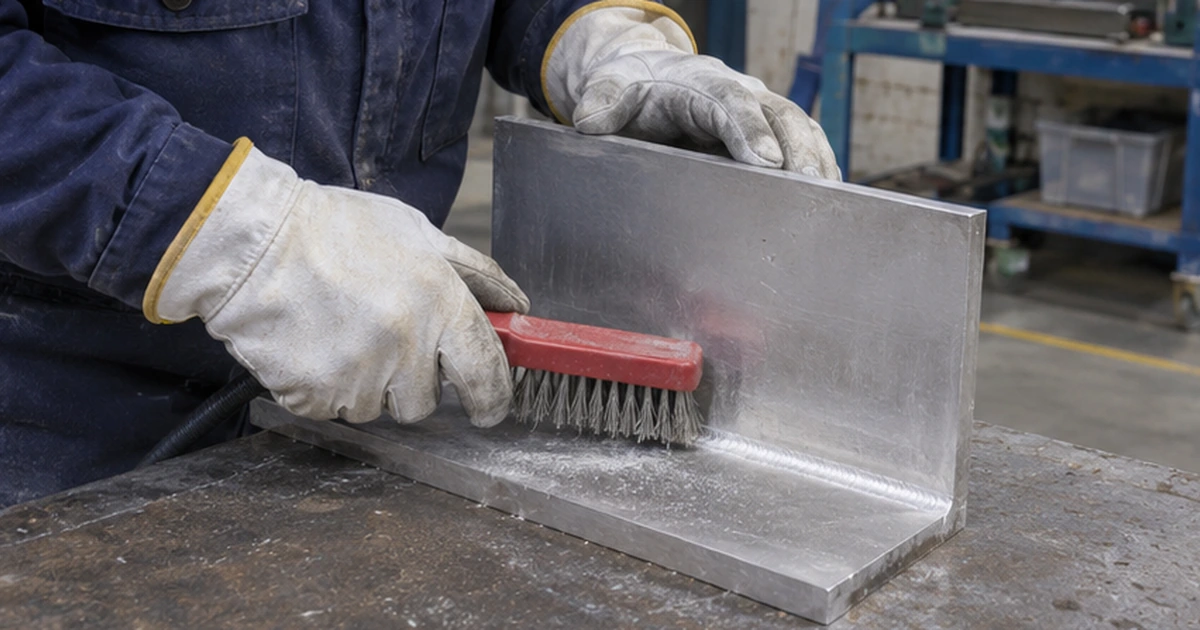
Το οξείδιο πρέπει να σπάσει για να ενωθούν υλικό πλήρωσης και βασικό μέταλλο. Ο μηχανικός καθαρισμός αφαιρεί το μεγαλύτερο μέρος: πρώτα διαλύτης για τα λάδια, μετά αποκλειστική ανοξείδωτη βούρτσα, μόνο για αλουμίνιο. Η συγκόλληση πρέπει να γίνεται σύντομα μετά, γιατί το οξείδιο ξαναδημιουργείται μέσα σε λίγες ώρες. Στο τόξο, η θετική πολικότητα του ηλεκτροδίου στον κύκλο δίνει τη δράση καθαρισμού που αφαιρεί το υπόλοιπο οξείδιο.
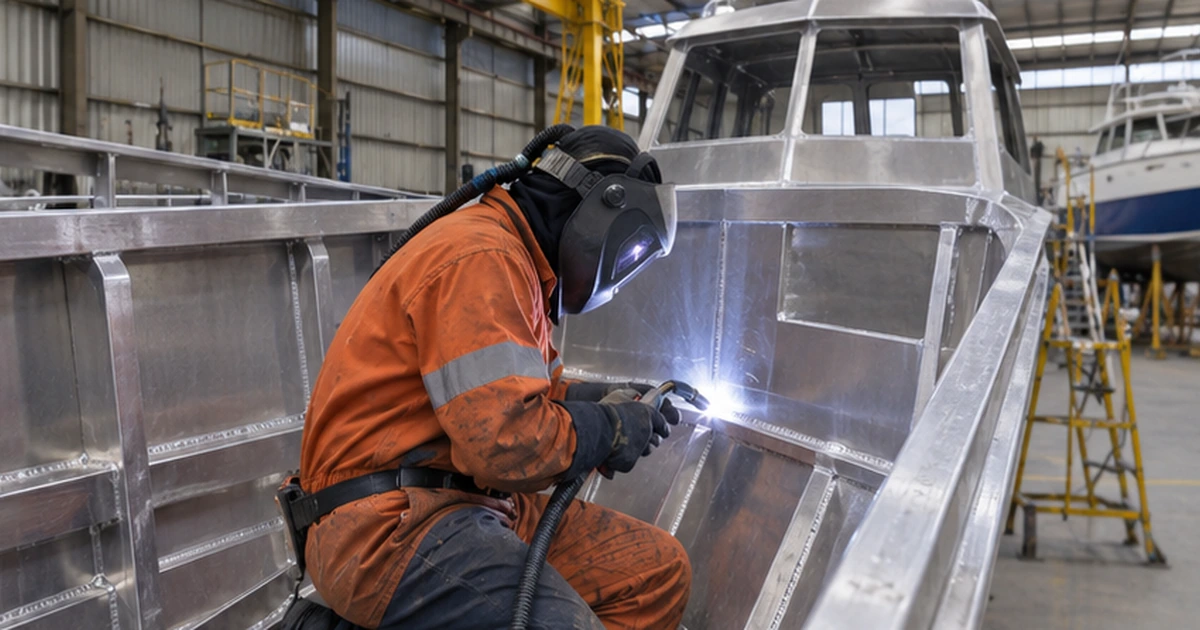
Συγκόλληση Αλουμινίου με TIG
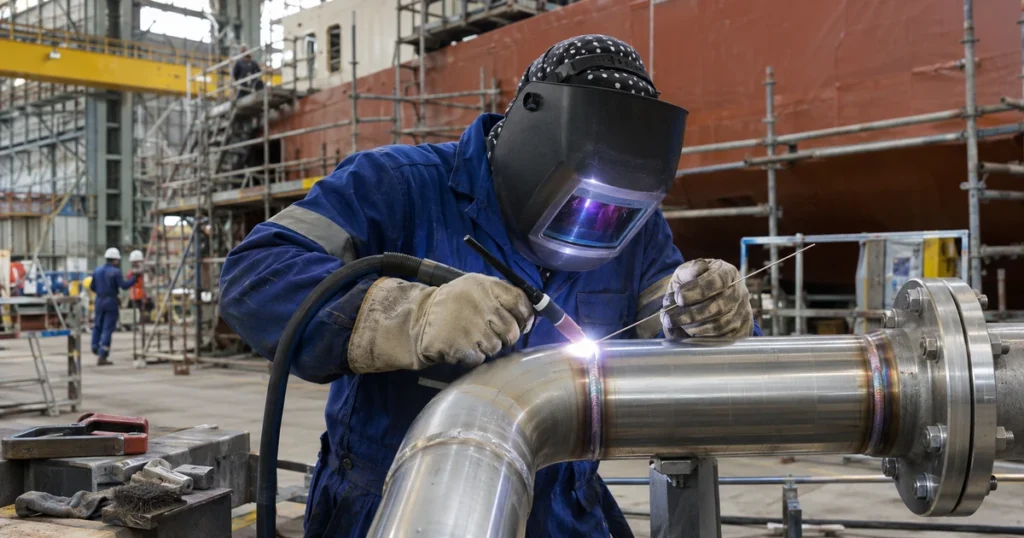
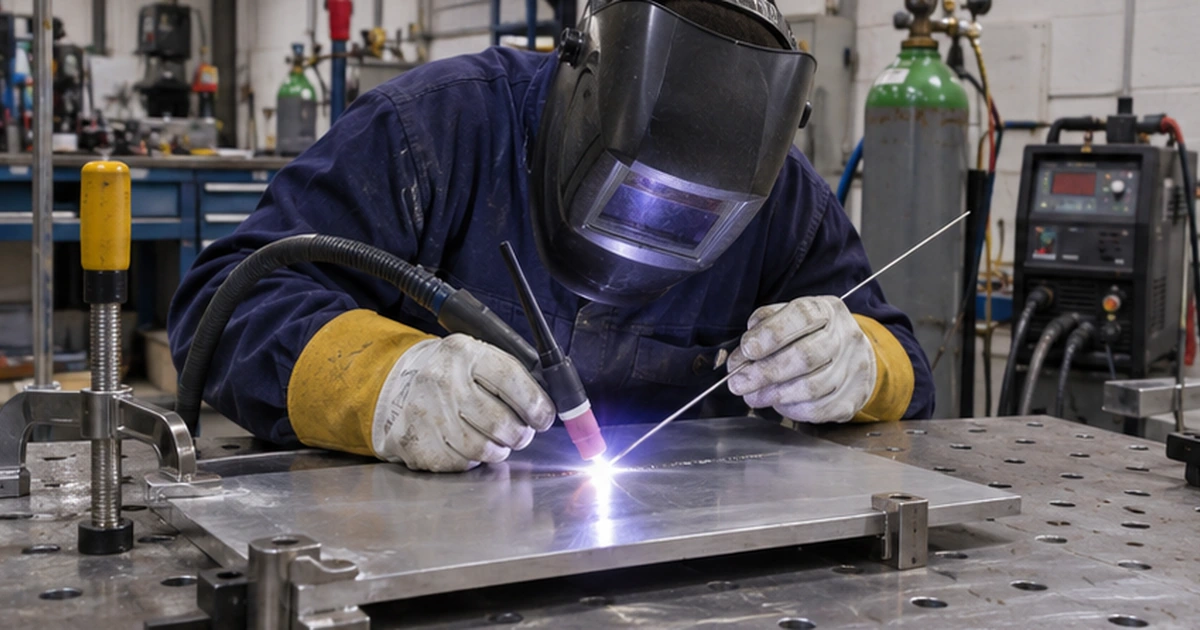
Το TIG γίνεται κανονικά με εναλλασσόμενο ρεύμα. Το θετικό μισό καθαρίζει το οξείδιο και το αρνητικό μισό δίνει θερμότητα στο κομμάτι. Τα σύγχρονα inverter επιτρέπουν ρύθμιση ισορροπίας και συχνότητας, στενεύοντας το τόξο και ελέγχοντας τη ζώνη καθαρισμού. Το καθαρό αργό είναι το στάνταρ αέριο· τα μείγματα αργού-ηλίου δίνουν περισσότερη θερμότητα σε παχιά τμήματα.
- Ιδανικό για: λεπτά ελάσματα, σωλήνες, μικρά κομμάτια και εμφανείς ραφές
- Πλεονεκτήματα: εξαιρετικός έλεγχος, καθαρές ραφές, χωρίς πιτσιλιές
- Όρια: αργό, και θέλει δεξιοτεχνία και με τα δύο χέρια
Συγκόλληση Αλουμινίου με MIG
Το MIG δουλεύει με συνεχές ρεύμα και θετικό ηλεκτρόδιο, οπότε ο καθαρισμός του οξειδίου είναι συνεχής. Είναι πολύ γρηγορότερο από το TIG και η επιλογή για παχύτερα υλικά, μεγάλες ραφές και παραγωγή, όπως σκάφη, τρέιλερ και κατασκευές. Το παλμικό MIG δίνει καλό έλεγχο σε λεπτότερα τμήματα και εκτός οριζόντιας θέσης.
- Τροφοδοσία: το μαλακό σύρμα αλουμινίου θέλει push-pull ή spool gun, ράουλα με αυλάκι U και πλαστικό σπιράλ
- Αέριο: καθαρό αργό, ή αργό-ήλιο σε παχιά ελάσματα
- Τεχνική: σπρώχνουμε την τσιμπίδα, ποτέ δεν την τραβάμε, για να μένουν η προστασία και ο καθαρισμός μπροστά από το λουτρό
Επιλογή Υλικού Πλήρωσης
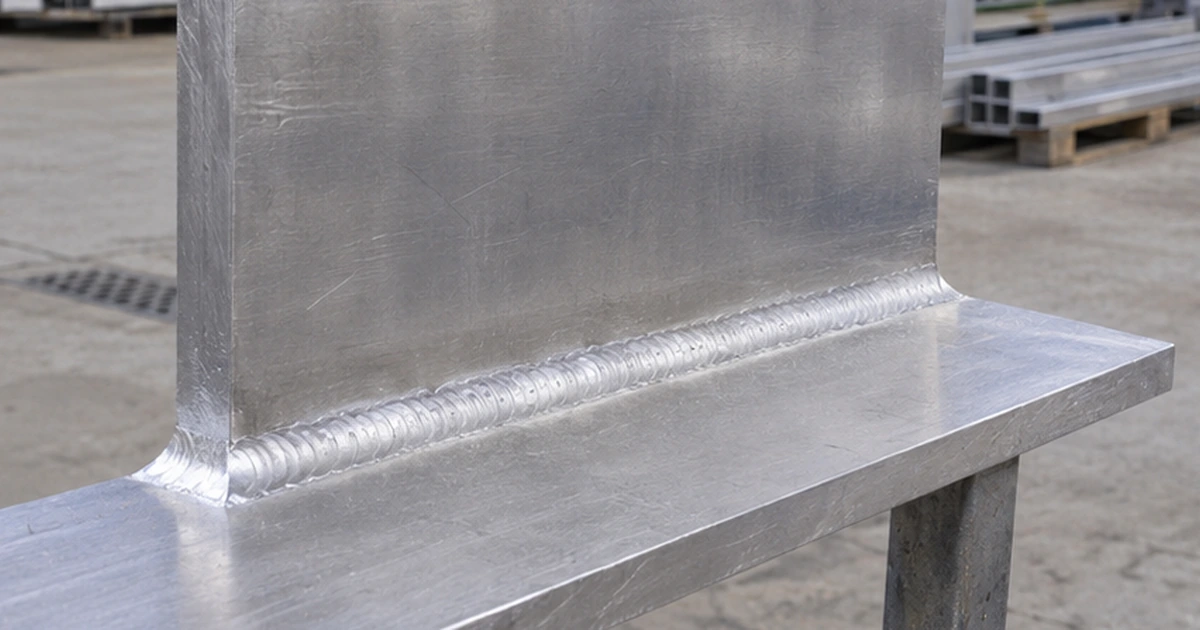
Τα δύο πιο συνηθισμένα υλικά είναι το 4043 (αλουμίνιο-πυρίτιο) και το 5356 (αλουμίνιο-μαγνήσιο). Το 4043 ρέει καλά και αντέχει στις θερμές ρωγμές, αλλά δίνει ασθενέστερη, γκρι ραφή που δεν ανοδιώνεται στο ίδιο χρώμα. Το 5356 είναι ισχυρότερο και καλύτερο για θαλάσσιες κατασκευές, αλλά δεν πρέπει να χρησιμοποιείται για λειτουργία πάνω από περίπου 65 °C. Αποφασίζει το βασικό κράμα: δείτε τους πίνακες υλικών για κάθε ποιότητα πριν ξεκινήσετε.
Από την Εμπειρία μου
Οι περισσότεροι πόροι στο αλουμίνιο που έχω δει προέρχονταν από βρώμικο υλικό, υγρό σύρμα ή ρεύμα αέρα στο εργοτάξιο, όχι από το μηχάνημα. Καθαρίζω κάθε ένωση ακριβώς πριν τη συγκόλληση, κρατάω το καρούλι σκεπασμένο και στήνω παραβάν σε εξωτερικό χώρο. Στο αλουμίνιο, η προετοιμασία είναι η μισή ραφή.
Συμπέρασμα
Η συγκόλληση αλουμινίου είναι θέμα σπασίματος του οξειδίου, ελέγχου της θερμότητας και αποφυγής του υδρογόνου. Το TIG δίνει έλεγχο στα λεπτά, το MIG ταχύτητα στα παχύτερα. Για την επιλογή κράματος, δείτε τα κράματα αλουμινίου και τη συγκολλησιμότητά τους.
Αν σας φάνηκε χρήσιμο το άρθρο, μοιραστείτε το με συναδέλφους που δουλεύουν με κατασκευές αλουμινίου. — Ζήσης
Χρειάζεστε Βοήθεια σε Έργο;
Για συγκόλληση TIG ακριβείας σε ναυτιλιακά και βιομηχανικά έργα, δείτε τη Συγκόλληση TIG ή ζητήστε προσφορά.