Προστατευτικά Αέρια για MIG και TIG σε Μη Σιδηρούχα Μέταλλα
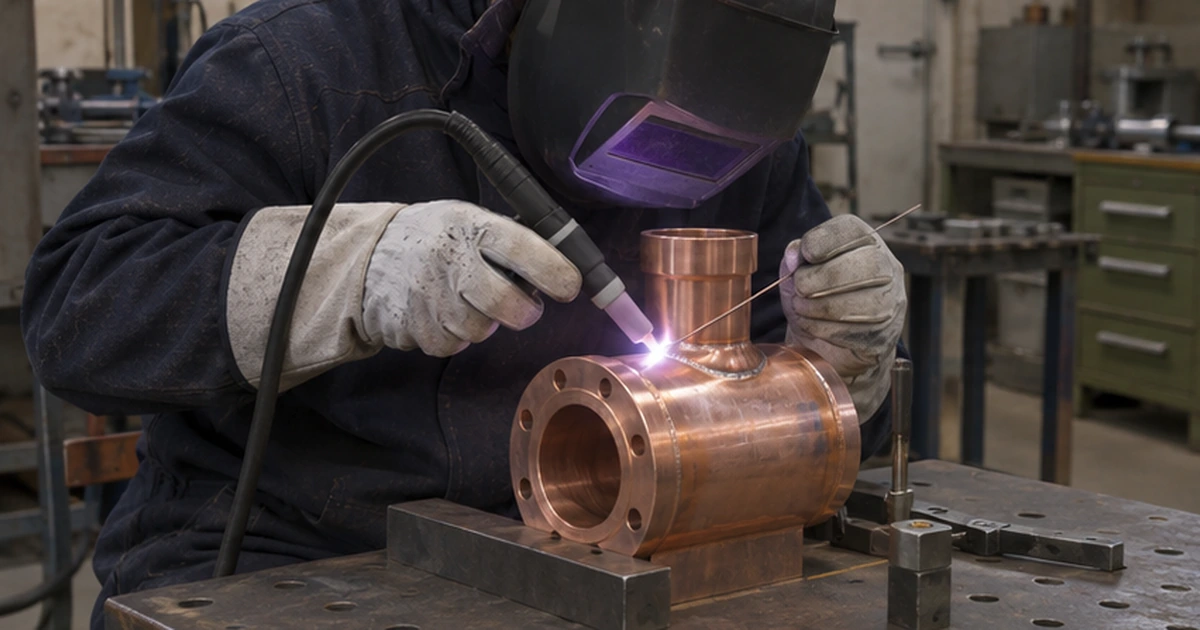
Το αλουμίνιο, ο χαλκός και το τιτάνιο συγκολλούνται μόνο με αδρανή αέρια. Τα ενεργά αέρια, όπως το CO2 ή το οξυγόνο, που είναι κανονικά στη συγκόλληση MAG του χάλυβα, θα οξείδωναν αυτά τα μέταλλα. Έτσι η επιλογή προστατευτικού αερίου για MIG και TIG σε αυτά τα μέταλλα καταλήγει σε αργό, ήλιο και μείγματα των δύο.
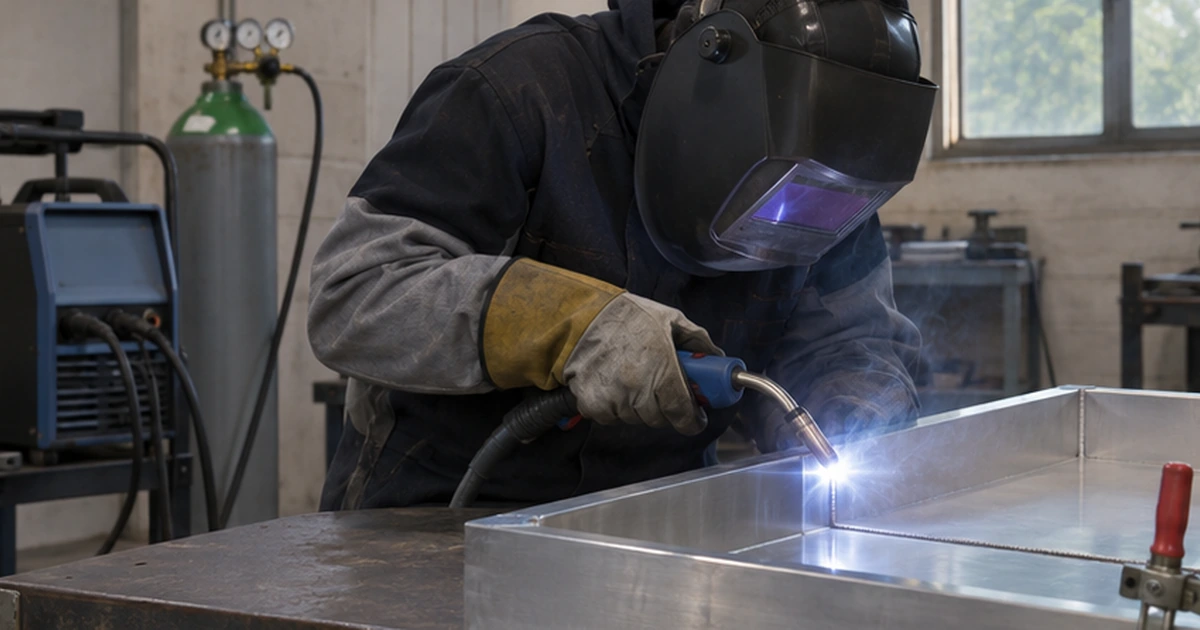
Το MIG χρησιμοποιείται όπου μετράει η παραγωγικότητα· το TIG όπου μετράει η ακρίβεια. Η διαφορά ανάμεσα σε MIG και MAG είναι το αέριο: το MIG χρησιμοποιεί αδρανές αέριο, το MAG ενεργό.
Καθαρό Αργό
Το αργό είναι το στάνταρ αέριο για MIG και TIG στο αλουμίνιο, ιδιαίτερα σε λεπτά και μεσαία πάχη. Δίνει σταθερό τόξο και καλή δράση καθαρισμού στο στρώμα οξειδίων.
Σε παχύ αλουμίνιο και σε χαλκό, το αργό έχει όρια. Το λουτρό είναι λιγότερο ρευστό, οπότε η ραφή μπορεί να κάθεται ψηλά, και η έλλειψη τήξης και οι πόροι γίνονται πιθανότεροι όσο αυξάνεται το πάχος. Ο χαλκός θέλει επίσης προθέρμανση με αργό, και η προθέρμανση αυξάνεται με το πάχος.
Μείγματα Αργού-Ηλίου
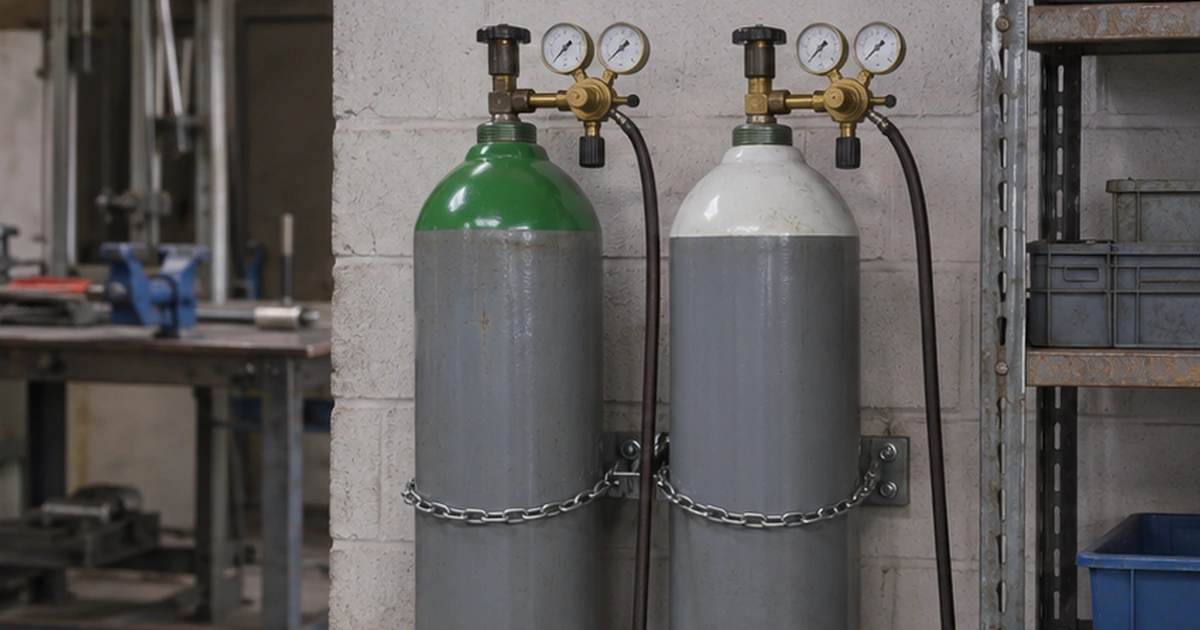
Η προσθήκη ηλίου κάνει το τόξο πιο ζεστό και το λουτρό πιο ρευστό. Το αποτέλεσμα είναι βαθύτερη, φαρδύτερη διείσδυση, πιο επίπεδη ραφή, μεγαλύτερη ταχύτητα και λιγότεροι πόροι. Τα εμπορικά μείγματα πωλούνται με εμπορικές ονομασίες, αλλά αυτό που μετράει είναι η περιεκτικότητα σε ήλιο.
- Ar + 30% He: λεπτά έως μεσαία πάχη, χειροκίνητα ή μηχανοποιημένα. Καλύτερη γεφύρωση διάκενου από το αργό και λιγότερη προθέρμανση στον χαλκό.
- Ar + 50% He: παχύτερα ελάσματα. Σαφώς καλύτερη τήξη, πιο επίπεδη ραφή και μεγαλύτερη ταχύτητα. Ελάχιστη ή καθόλου προθέρμανση σε παχύ αλουμίνιο ή λεπτότερο χαλκό.
- Ar + 70% He: κυρίως μηχανοποιημένο MIG και TIG σε πολύ παχύ αλουμίνιο και χαλκό. Η μεγαλύτερη ταχύτητα και επιτρέπει μικρότερες προετοιμασίες ένωσης.
Τιτάνιο
Το τιτάνιο είναι πολύ ευαίσθητο στο οξυγόνο και το άζωτο, ακόμα και σε χαμηλά επίπεδα. Κανονικά χρησιμοποιείται αργό υψηλής καθαρότητας, με προστασία πίσω από την τσιμπίδα και στη ρίζα μέχρι να κρυώσει η ραφή. Το ήλιο ή τα μείγματα αργού-ηλίου μπορούν να χρησιμοποιηθούν για μεγαλύτερη διείσδυση.
Πολύ Μικρές Προσθήκες
Πολύ μικρές προσθήκες οξειδωτικού αερίου, συνήθως κάτω από 0,05%, έχει δειχθεί ότι βοηθούν τη σταθερότητα του τόξου με μείγματα αργού-ηλίου στο αλουμίνιο. Είναι ειδικές περιπτώσεις και πρέπει να πιστοποιούνται στη διαδικασία συγκόλλησης πριν από τη χρήση στην παραγωγή.
Παροχή Αερίου και Ασφάλεια
Το προστατευτικό αέριο δίνεται συνήθως με παροχή γύρω στα 15 λίτρα ανά λεπτό. Λίγο αέριο δίνει πόρους· πολύ δημιουργεί στροβιλισμούς που τραβούν αέρα μέσα στην προστασία. Ο κύριος κίνδυνος είναι η ασφυξία: το αργό και το ήλιο εκτοπίζουν το οξυγόνο, και το αργό, βαρύτερο από τον αέρα, μαζεύεται σε δεξαμενές, λάκκους και διπύθμενους.
Μια Ιστορική Σημείωση
Η συγκόλληση MIG κατοχυρώθηκε πρώτη φορά στις ΗΠΑ το 1949 για αλουμίνιο, με ήλιο ως προστατευτικό αέριο, που ήταν άφθονο εκεί την εποχή εκείνη. Από το 1952 περίπου η μέθοδος έγινε δημοφιλής στη Βρετανία για αλουμίνιο με αργό. Και τα δύο αέρια παραμένουν η βάση της συγκόλλησης μη σιδηρούχων μετάλλων σήμερα.
Η Επιλογή στην Πράξη
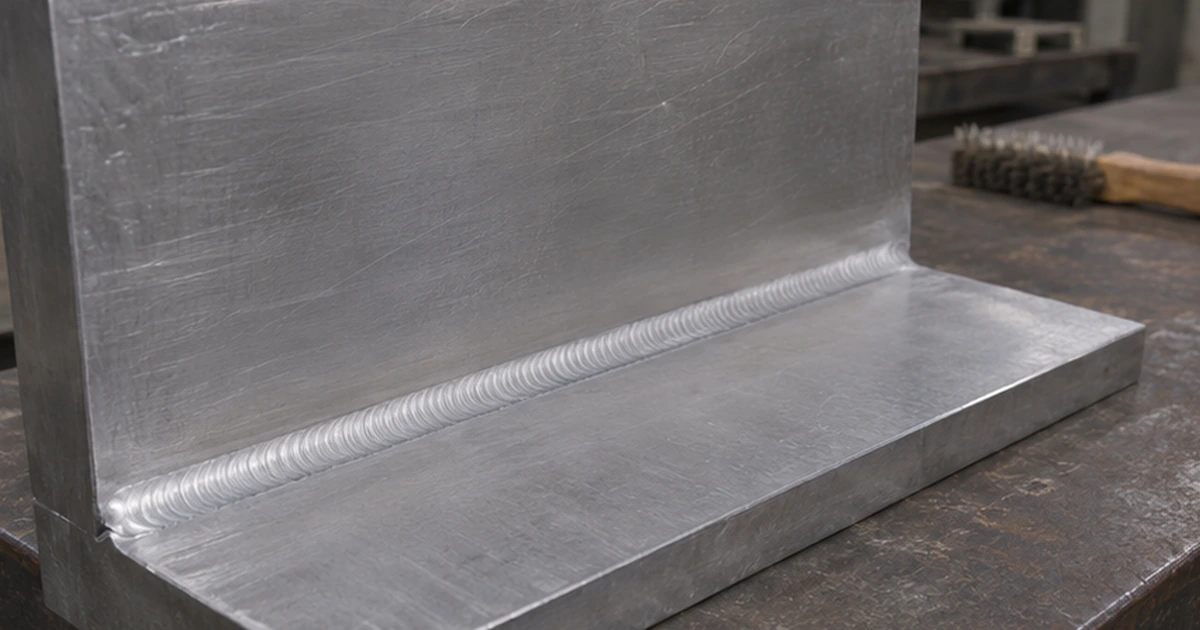
- Αλουμίνιο έως μεσαίο πάχος: καθαρό αργό
- Παχύ αλουμίνιο ή μεγάλες μηχανοποιημένες ραφές: αργό με 30–70% ήλιο
- Χαλκός: αργό-ήλιο για λιγότερη προθέρμανση
- Τιτάνιο: αργό υψηλής καθαρότητας με προστασία πίσω και στη ρίζα
Φιάλη ή Κεντρική Παροχή
Οι μικρές δουλειές δουλεύουν με μεμονωμένες φιάλες· τα συνεργεία με πολλές θέσεις χρησιμοποιούν συχνά πακέτα φιαλών ή κεντρική δεξαμενή με δίκτυο σε κάθε θέση. Όποια κι αν είναι η παροχή, στεγανά λάστιχα και σωστά μανόμετρα είναι μέρος της ποιότητας της ραφής, γιατί μια διαρροή τραβά αέρα μέσα στο αέριο και φαίνεται ως πόροι.
Συμπέρασμα
Το καθαρό αργό καλύπτει τις περισσότερες εργασίες σε αλουμίνιο. Όσο αυξάνεται το πάχος, ή στον χαλκό, η προσθήκη ηλίου βελτιώνει την τήξη και την ταχύτητα και μειώνει την προθέρμανση. Για τον χάλυβα χρησιμοποιούνται ενεργά μείγματα, όπως στη δουλειά μου στη συγκόλληση MIG/MAG.