

Τι Σημαίνει Καλή Τεχνική MMA
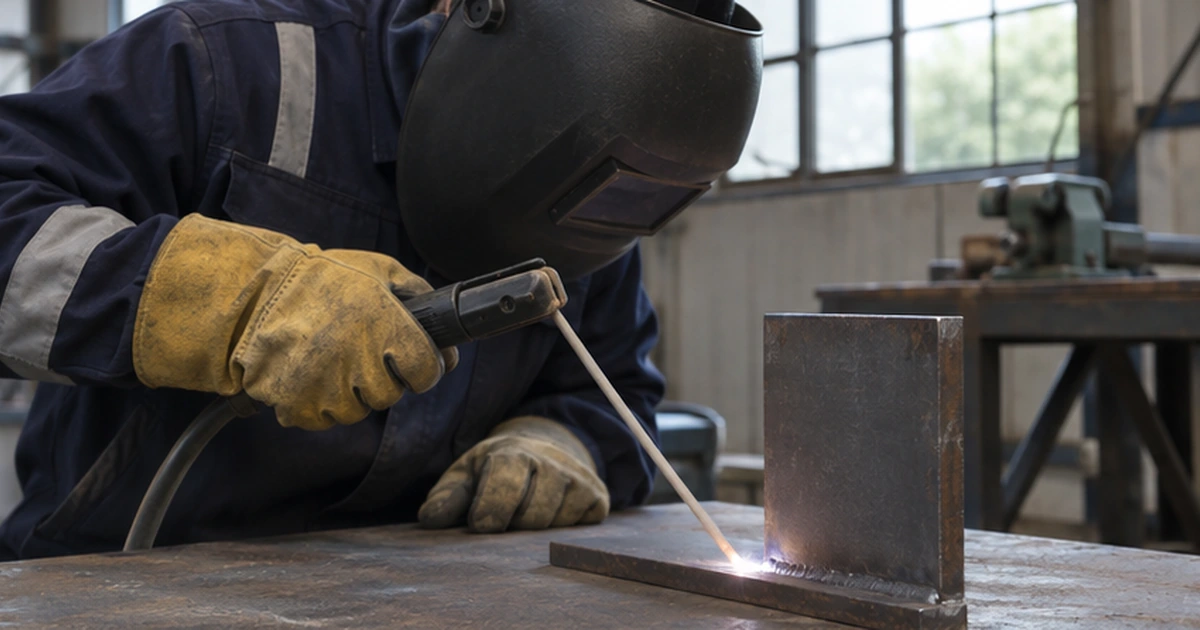
Η συγκόλληση με επενδεδυμένο ηλεκτρόδιο (MMA), γνωστή και ως ηλεκτροσυγκόλληση ή SMAW, παραμένει η πιο ευέλικτη μέθοδος στο εργοτάξιο. Δεν χρειάζεται αέριο, δουλεύει σε εξωτερικούς χώρους και σε όλες τις θέσεις, και συγκολλά τους περισσότερους χάλυβες. Το TWI τη χαρακτηρίζει την πιο ευέλικτη από τις μεθόδους στον οδηγό του για τη συγκόλληση MMA. Επειδή όμως όλα είναι στο χέρι του συγκολλητή, η τεχνική καθορίζει την ποιότητα της ένωσης.
Οι Πέντε Μεταβλητές
- Ρεύμα: μέσα στο εύρος του ηλεκτροδίου για τη διάμετρο και τη θέση. Πολύ χαμηλό δίνει κακή τήξη και εγκλωβισμό σκουριάς· πολύ υψηλό δίνει υποκοπές και πιτσιλιές
- Μήκος τόξου: περίπου όσο η διάμετρος του πυρήνα. Το μεγάλο τόξο αφήνει να μπει αέρας και προκαλεί πόρους
- Γωνία ηλεκτροδίου: περίπου 10–20° από την κατακόρυφο προς την κατεύθυνση κίνησης, και ισορροπημένη ανάμεσα στα ελάσματα στις γωνιακές
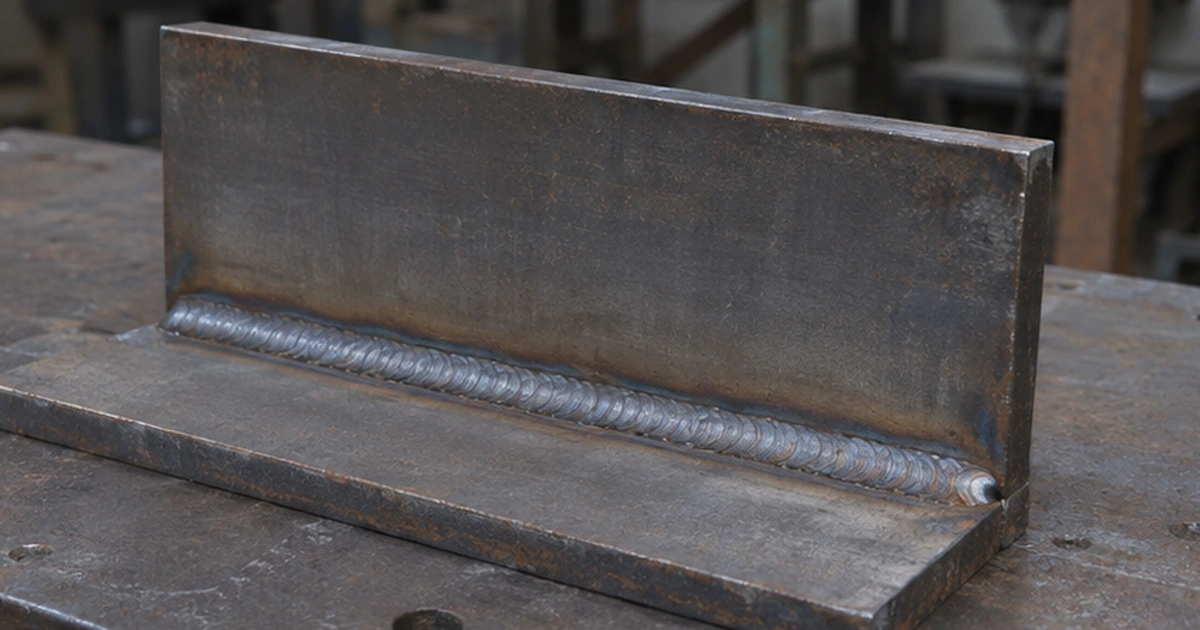
- Ταχύτητα: σταθερή, ώστε η ραφή να έχει το προβλεπόμενο μέγεθος και η σκουριά να μην προπορεύεται του λουτρού
- Κίνηση: ευθείες ραφές ή στενή ταλάντωση, όπως επιτρέπει το WPS
Έναυση και Επανέναυση
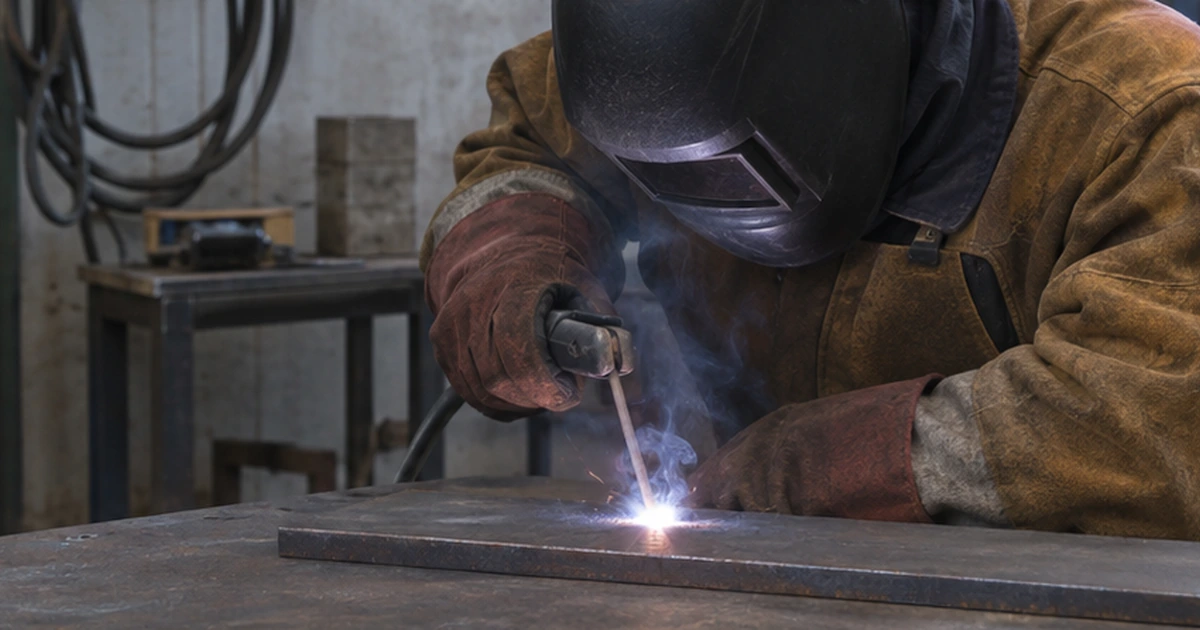
Ανάβουμε το τόξο μέσα στην ένωση, ποτέ στην επιφάνεια του ελάσματος δίπλα, γιατί οι τυχαίες εναύσεις μπορεί να ραγίσουν. Όταν αλλάζουμε ηλεκτρόδιο, καθαρίζουμε τον κρατήρα, ανάβουμε λίγο μπροστά του και φέρνουμε το τόξο πίσω πάνω από το τέλος της προηγούμενης ραφής. Έτσι αποφεύγονται ψυχρές επικαλύψεις και ρωγμές κρατήρα.
Θέσεις
Η κατακόρυφη ανοδική και η υπερκεφαλή συγκόλληση θέλουν χαμηλότερο ρεύμα, μικρότερο τόξο και ελεγχόμενη ταλάντωση ή βηματική τεχνική, ώστε η βαρύτητα να μην τραβά το λουτρό. Τα βασικά ηλεκτρόδια χαμηλού υδρογόνου δουλεύονται κανονικά ανοδικά· τα κυτταρινικά είναι σχεδιασμένα για καθοδική συγκόλληση σε αγωγούς.
Ανάμεσα στα Περάσματα
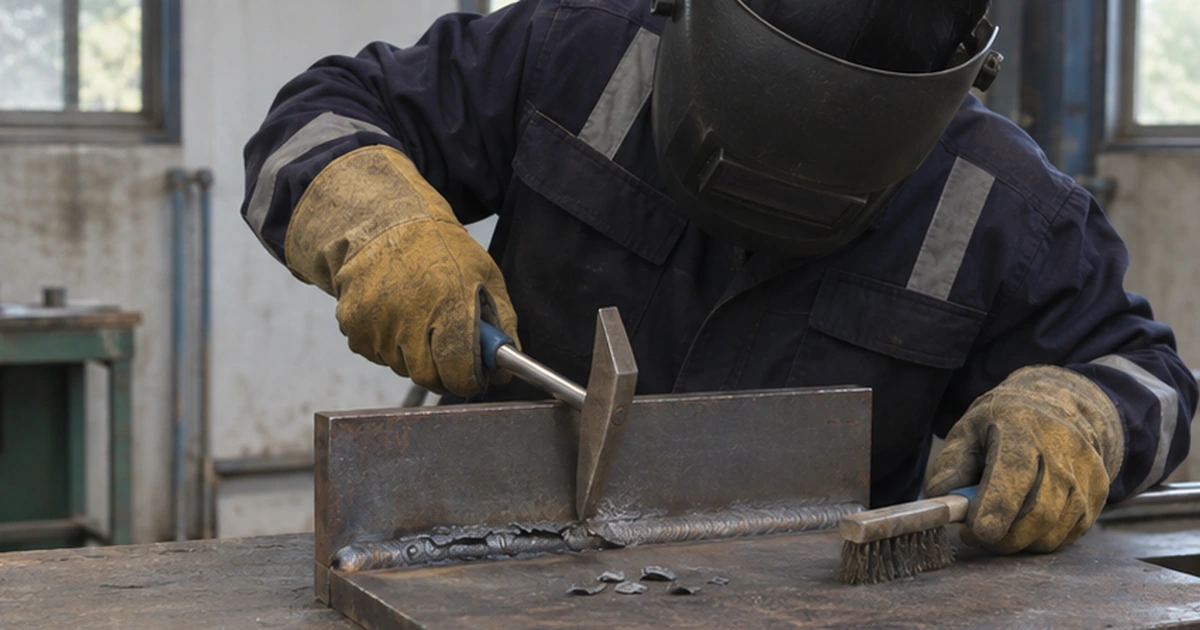
Αφαιρούμε όλη τη σκουριά με ματσακόνι και συρματόβουρτσα πριν το επόμενο πέρασμα και ελέγχουμε τη ραφή για ελαττώματα. Στις ραφές πολλών περασμάτων κρατάμε τη θερμοκρασία μεταξύ πάσων μέσα στα όρια του WPS.
Εξάσκηση και Πιστοποίηση
Η καλή τεχνική χτίζεται με εξάσκηση σε δοκίμια σε κάθε θέση που απαιτεί η εργασία και αποδεικνύεται σε δοκιμή πιστοποίησης συγκολλητή, όπως το ISO 9606-1. Σε εργασίες νηογνώμονα και εξοπλισμού πίεσης, αυτό το πιστοποιητικό επιτρέπει στον συγκολλητή να κάνει ραφές παραγωγής.
Συνηθισμένα Λάθη και οι Αιτίες τους
- Πόροι: μεγάλο τόξο, υγρά ηλεκτρόδια ή βρώμικη ένωση
- Υποκοπές: πολύ υψηλό ρεύμα ή λάθος γωνία
- Εγκλείσματα σκουριάς: κακός καθαρισμός ή πολύ χαμηλό ρεύμα
- Ανομοιόμορφη ραφή: ασταθής ταχύτητα ή μήκος τόξου
Από την Εμπειρία μου
Στην επισκευή ρωγμής πηδαλίου στην Τούζλα, περίπου 120 kg βασικά ηλεκτρόδια μπήκαν σε μία κοιλότητα, πέρασμα με πέρασμα, για πάνω από δύο εβδομάδες. Μια τέτοια επισκευή είναι τόσο καλή όσο η σταθερότητα κάθε περάσματος: ίδιο μήκος τόξου, ίδιος καθαρισμός και ίδια προσοχή την τελευταία μέρα όπως την πρώτη.
Συμπέρασμα
Η καλή τεχνική MMA συνοψίζεται σε σωστό ρεύμα, μικρό τόξο, σταθερή γωνία και ταχύτητα, καθαρές επανεναύσεις και σχολαστικό καθαρισμό. Για το ίδιο το ηλεκτρόδιο, δείτε το άρθρο μου για τα ηλεκτρόδια συγκόλλησης χάλυβα.
Αν σας φάνηκε χρήσιμο το άρθρο, μοιραστείτε το με συναδέλφους που συγκολλούν με ηλεκτρόδιο. — Ζήσης
Χρειάζεστε Βοήθεια σε Έργο;
Για συγκόλληση με ηλεκτρόδιο σε ναυτιλιακά και βιομηχανικά έργα, δείτε τη Συγκόλληση MMA/SMAW ή ζητήστε προσφορά.