

Γιατί Γίνεται Θερμική Κατεργασία μετά τη Συγκόλληση
Η συγκόλληση αφήνει παραμένουσες τάσεις μέσα και γύρω από την ένωση, συχνά κοντά στο όριο διαρροής του χάλυβα. Σε κάποιους χάλυβες αφήνει επίσης σκληρή, ψαθυρή θερμικά επηρεασμένη ζώνη. Η θερμική κατεργασία μετά τη συγκόλληση (PWHT) ζεσταίνει το κομμάτι σε ελεγχόμενη θερμοκρασία κάτω από την περιοχή μετασχηματισμού, το κρατά εκεί και το αφήνει να κρυώσει αργά. Έτσι χαλαρώνουν οι παραμένουσες τάσεις, επαναφέρονται οι σκληρές μικροδομές και φεύγει το υδρογόνο που έχει απομείνει.
Πότε Απαιτείται
Κώδικες όπως το ASME B31.3, το ASME Section VIII και το EN 13445 απαιτούν PWHT ανάλογα με το υλικό και το πάχος. Τυπικές περιπτώσεις είναι παχιές διατομές ανθρακούχου χάλυβα, σωληνώσεις χρωμίου-μολυβδαινίου για υψηλές θερμοκρασίες, εξοπλισμός σε όξινο ή καυστικό περιβάλλον όπου υπάρχει κίνδυνος ρωγμάτωσης από διάβρωση υπό τάση, και κάποια εξαρτήματα που πρέπει να μείνουν σταθερά στις διαστάσεις μετά την κατεργασία.
Ο Κύκλος της PWHT
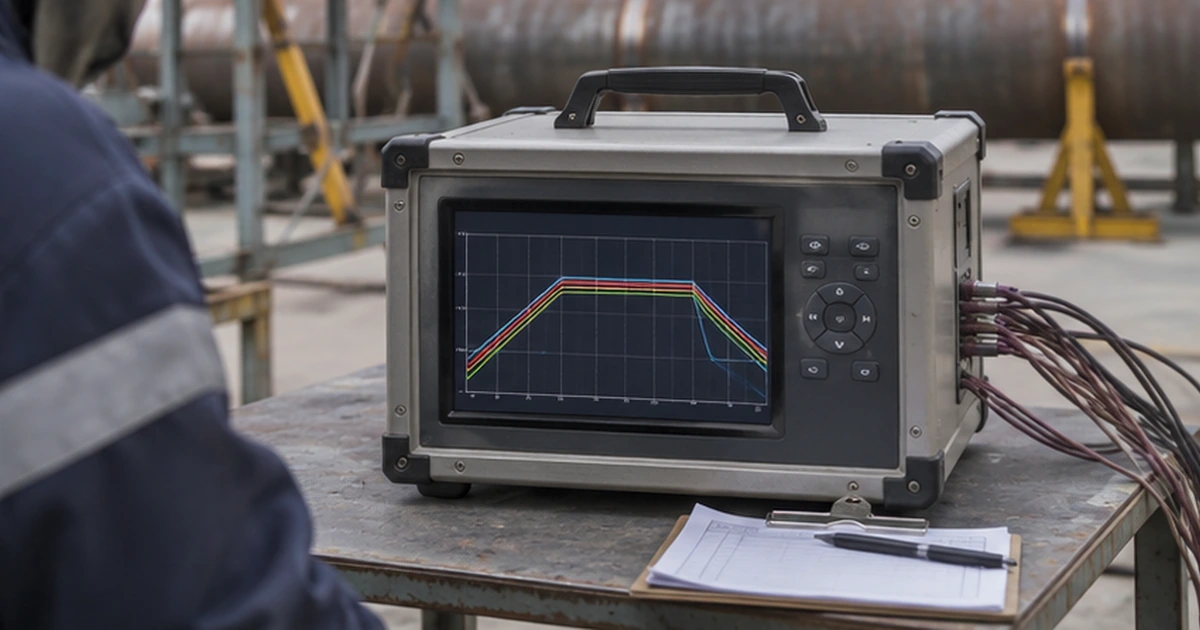
- Ελεγχόμενος ρυθμός θέρμανσης, για να μη δημιουργούνται μεγάλες διαφορές θερμοκρασίας στο κομμάτι
- Θερμοκρασία παραμονής: για ανθρακούχο χάλυβα συνήθως περίπου 595 έως 650 °C· για χάλυβες χρωμίου-μολυβδαινίου συχνά 680 έως 760 °C
- Χρόνος παραμονής: συνήθως με βάση το πάχος, συχνά περίπου μία ώρα ανά 25 mm
- Ελεγχόμενος ρυθμός ψύξης μέχρι μια ορισμένη θερμοκρασία, μετά την οποία το κομμάτι κρυώνει σε ήρεμο αέρα
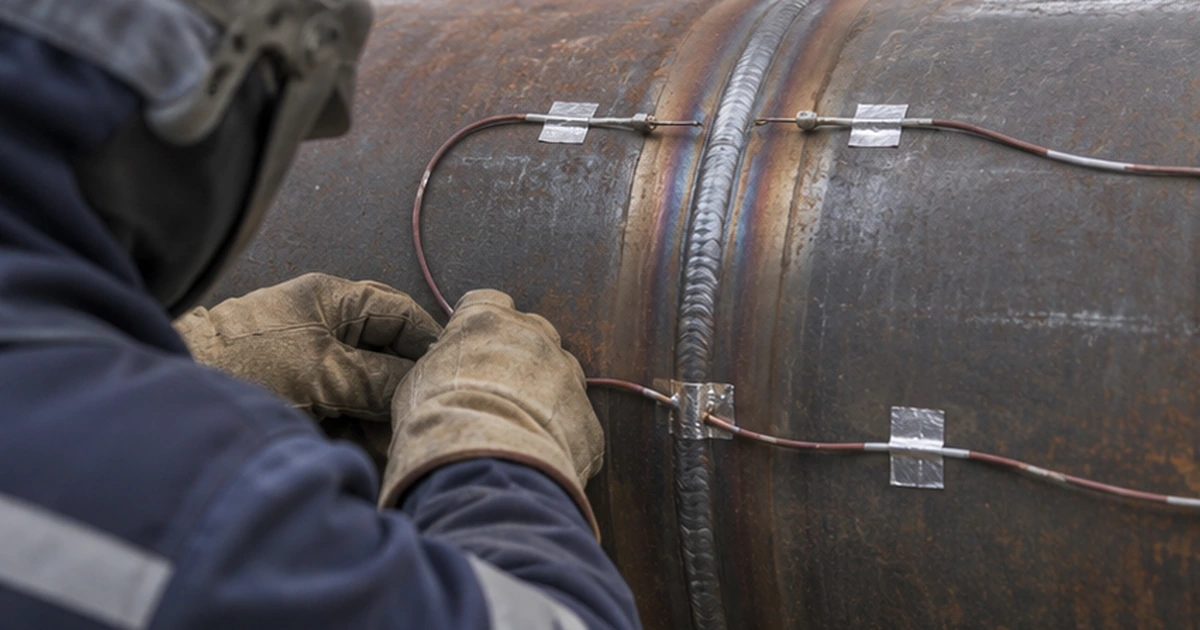
Ο κύκλος καταγράφεται συνεχώς με θερμοστοιχεία και καταγραφικά, και η καταγραφή γίνεται μέρος της τεκμηρίωσης ποιότητας.
PWHT σε Φούρνο και Τοπική PWHT
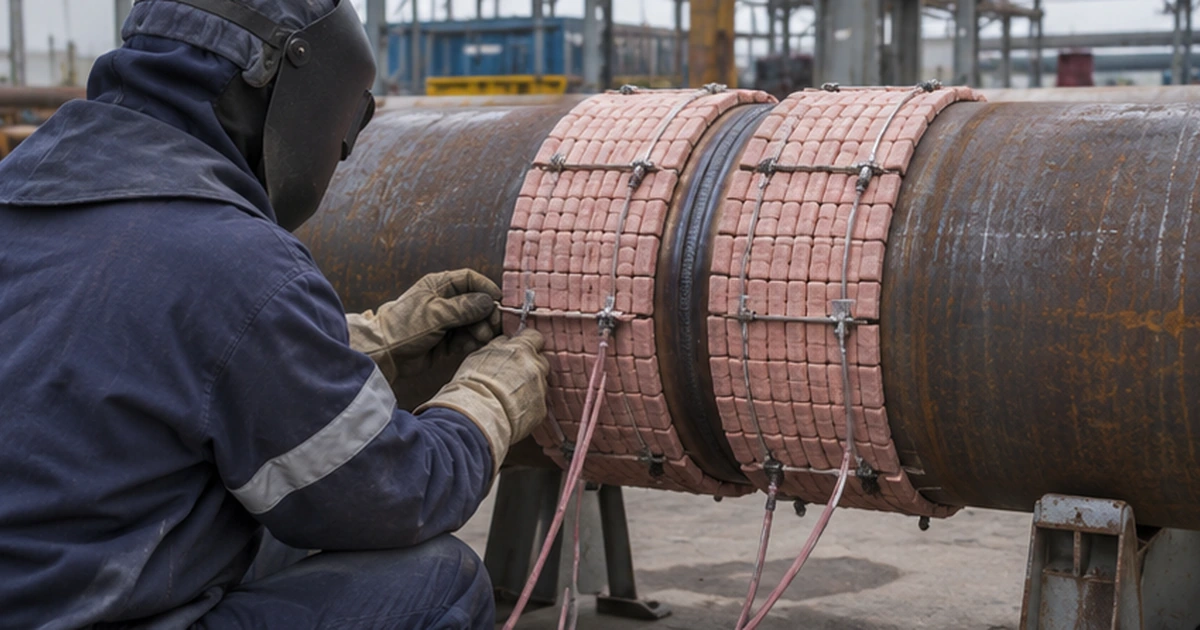
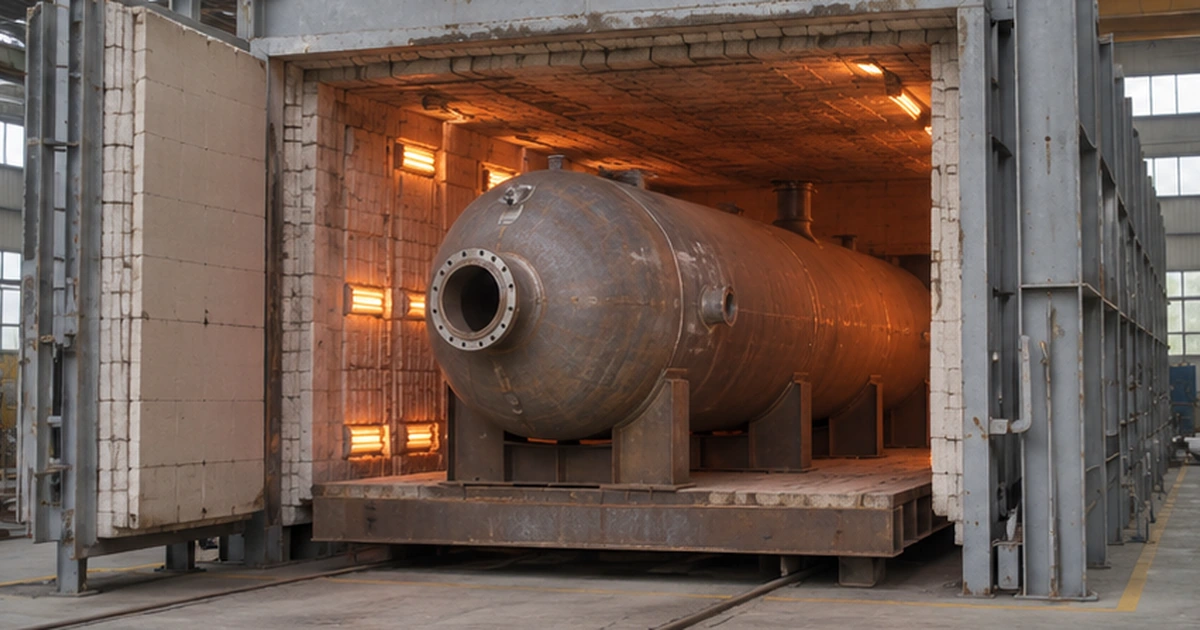
Ολόκληρα κομμάτια μπορούν να θερμανθούν σε φούρνο, που δίνει το πιο ομοιόμορφο αποτέλεσμα. Σε αγωγούς, σωληνώσεις στο έργο και μεγάλες κατασκευές γίνεται τοπική PWHT: ηλεκτρικές θερμαντικές κουβέρτες ή επαγωγικά πηνία τοποθετούνται γύρω από τη ραφή, σκεπάζονται με μόνωση και ελέγχονται με θερμοστοιχεία. Η ζώνη θέρμανσης πρέπει να είναι αρκετά φαρδιά ώστε να μη δημιουργούνται νέες τάσεις στα άκρα της.
Συνηθισμένα Λάθη
Τυπικά προβλήματα είναι θερμοστοιχεία σε λάθος θέση, πολύ στενή ζώνη θέρμανσης, πολύ γρήγορη θέρμανση ή ανεπαρκής μόνωση όταν φυσάει. Σε κάποια υλικά, η υπερθέρμανση ή οι επαναλαμβανόμενοι κύκλοι μπορεί να μειώσουν την αντοχή και τη δυσθραυστότητα. Η PWHT δεν εφαρμόζεται με τον ίδιο τρόπο στους ωστενιτικούς ανοξείδωτους, και σε κάποιους βαμμένους και επαναφερμένους χάλυβες μπορεί να κάνει περισσότερη ζημιά από καλό, γι’ αυτό αποφασίζουν η WPS και τα στοιχεία του υλικού.
Από την Εμπειρία μου
Όταν μια WPS ζητά PWHT, συντονίζομαι με το συνεργείο θερμικής κατεργασίας πριν ξεκινήσει η συγκόλληση, ώστε να έχουν σχεδιαστεί οι θέσεις των θερμοστοιχείων και η πρόσβαση. Οι ραφές που θα θερμανθούν πρέπει να είναι ολοκληρωμένες, ελεγμένες και χωρίς προσαρτήματα που θα μείνουν έξω από τη ζώνη θέρμανσης.
Συμπέρασμα
Η θερμική κατεργασία μετά τη συγκόλληση αποτονώνει τις τάσεις και επαναφέρει τις σκληρές ραφές όταν το ζητούν οι κώδικες και οι συνθήκες λειτουργίας. Δουλεύει μόνο με σωστό κύκλο και σωστό έλεγχο. Δείτε επίσης ανόπτηση, βαφή και επαναφορά και προθέρμανση και θερμοκρασία μεταξύ πάσων.
Αν σας φάνηκε χρήσιμο το άρθρο, μοιραστείτε το με συναδέλφους μηχανικούς μονάδων και σωληνώσεων. — Ζήσης
Χρειάζεστε Βοήθεια σε Έργο;
Για επίβλεψη συγκολλήσεων και ποιοτικό έλεγχο σε ναυτιλιακά και βιομηχανικά έργα, δείτε την Επίβλεψη Συγκολλήσεων ή επικοινωνήστε μαζί μας.