

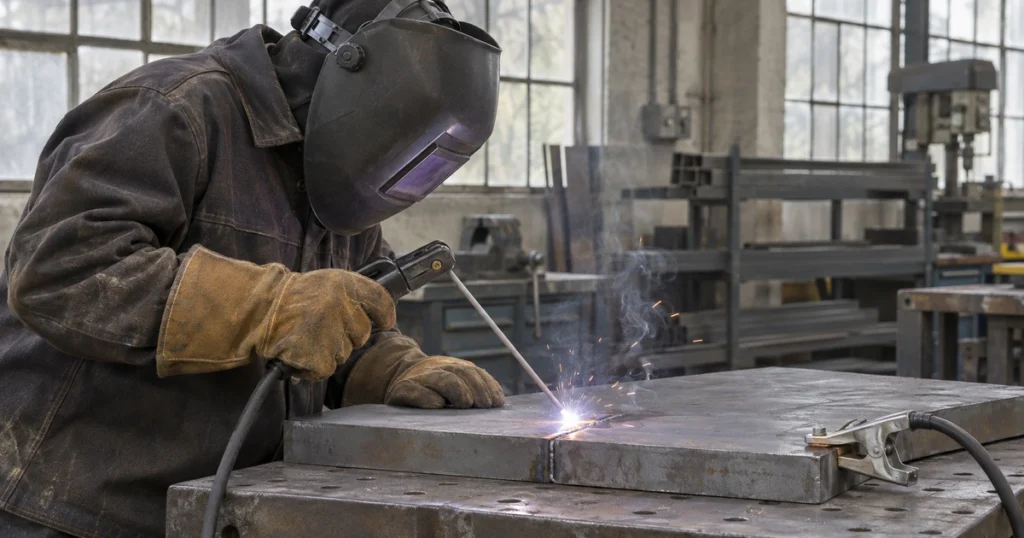
Τι Είναι οι Ρωγμές Υδρογόνου
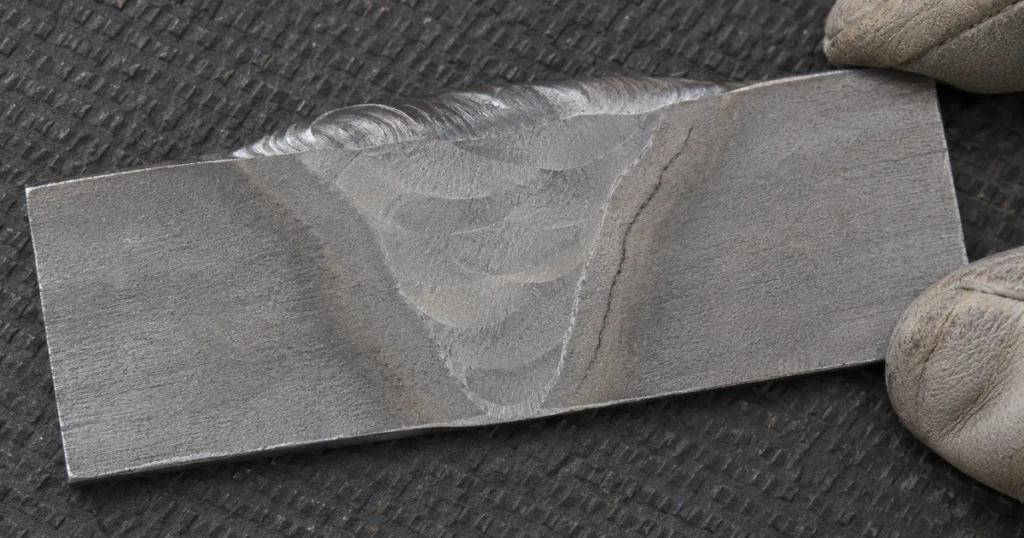
Οι ρωγμές υδρογόνου, γνωστές και ως ψυχρές ή καθυστερημένες ρωγμές, σχηματίζονται στη ραφή ή στη θερμικά επηρεασμένη ζώνη αφού κρυώσει η ραφή, συχνά ώρες ή και μία μέρα αργότερα. Είναι από τα πιο σοβαρά ελαττώματα, γιατί μπορεί να μη φαίνονται στον πρώτο έλεγχο και να οδηγήσουν σε ξαφνική αστοχία στη λειτουργία.
Οι Τρεις Προϋποθέσεις
Οι ρωγμές υδρογόνου χρειάζονται τρεις προϋποθέσεις ταυτόχρονα:
- Υδρογόνο στη ραφή, από υγρασία στα ηλεκτρόδια ή στον βόρακα, υγρές επιφάνειες, λάδια, σκουριά ή το προστατευτικό αέριο
- Ευαίσθητη μικροδομή, συνήθως σκληρός μαρτενσίτης στη θερμικά επηρεασμένη ζώνη χαλύβων με περισσότερο άνθρακα ή κραματωμένων, ή σε μέταλλο ραφής υψηλής αντοχής
- Εφελκυστική τάση, από συστολή, δέσμευση ή εξωτερικό φορτίο
Αν αφαιρέσετε ή μειώσετε οποιαδήποτε από αυτές, ο κίνδυνος πέφτει απότομα. Η καλή πρακτική ελέγχει και τις τρεις.
Έλεγχος του Υδρογόνου
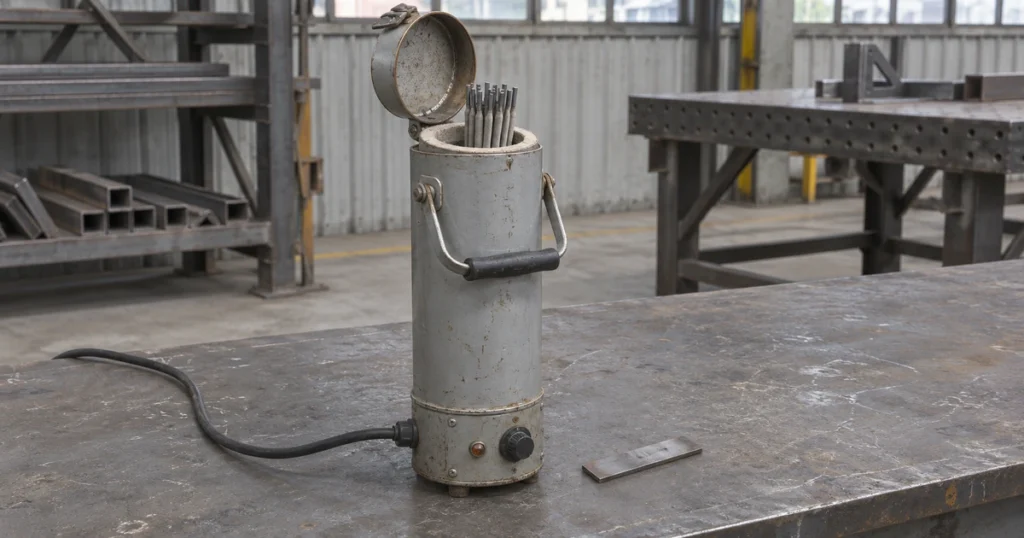
- Χρησιμοποιήστε μεθόδους και αναλώσιμα χαμηλού υδρογόνου: βασικά ηλεκτρόδια (κατηγορίες H5 ή H4), συμπαγές σύρμα MIG/MAG, TIG
- Αποθηκεύστε τα βασικά ηλεκτρόδια όπως ορίζει ο κατασκευαστής: φούρνοι ψησίματος, φούρνοι διατήρησης και θερμαινόμενες θήκες στο έργο
- Κρατήστε στεγνό το σύρμα με πυρήνα και τον βόρακα βυθισμένου τόξου
- Καθαρίστε τις ενώσεις από υγρασία, λάδια, μπογιά και σκουριά
- Αποφύγετε τη συγκόλληση σε κρύο, υγρό χάλυβα· ζεστάνετέ τον για να φύγει η υγρασία
Έλεγχος Σκληρότητας και Τάσεων
Η προθέρμανση και η ελεγχόμενη θερμοκρασία μεταξύ πάσων επιβραδύνουν την ψύξη και μειώνουν τη σκληρότητα. Βοηθά και η μεγαλύτερη θερμική εισροή, μέσα στα όρια της WPS. Η καλή συναρμολόγηση και η σειρά συγκόλλησης μειώνουν τη δέσμευση και τις παραμένουσες τάσεις. Στις κρίσιμες εργασίες, μια μεταθέρμανση ή θερμική κατεργασία απελευθέρωσης υδρογόνου, με την ένωση στους 200 έως 300 °C για μερικές ώρες μετά τη συγκόλληση, αφήνει το υδρογόνο να διαχυθεί έξω πριν κρυώσει η ραφή.
Εντοπισμός Ρωγμών Υδρογόνου
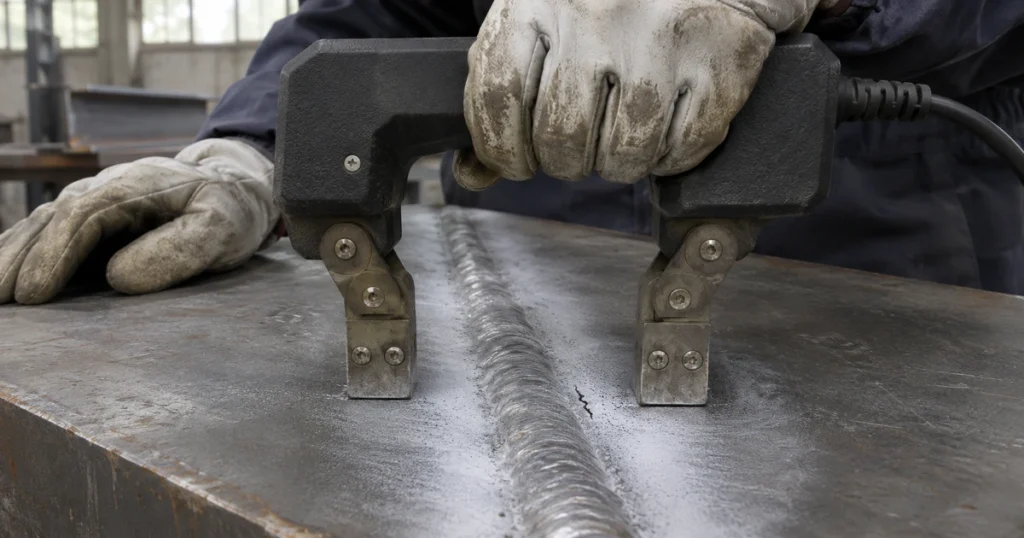
Επειδή οι ρωγμές εμφανίζονται καθυστερημένα, οι κώδικες συχνά ορίζουν χρόνο αναμονής πριν τον τελικό μη καταστροφικό έλεγχο, συνήθως 16 έως 48 ώρες ανάλογα με την αντοχή και το πάχος του χάλυβα. Οι συνηθισμένες μέθοδοι είναι οι μαγνητικοί κόκκοι και οι υπέρηχοι. Ο έλεγχος πολύ νωρίς μπορεί να δώσει καθαρό αποτέλεσμα σε μια ραφή που θα ραγίσει αργότερα.
Από την Εμπειρία μου
Σε παχύ χάλυβα και χάλυβα υψηλής αντοχής, θεωρώ την αποθήκευση των ηλεκτροδίων μέρος της διαδικασίας, όχι λεπτομέρεια. Τα βασικά ηλεκτρόδια πάνε από τον φούρνο σε θερμαινόμενη θήκη και δεν μένουν ποτέ στον υγρό αέρα. Μαζί με τη σωστή προθέρμανση, αυτό έχει κρατήσει τις ραφές μου μακριά από ρωγμές υδρογόνου.
Συμπέρασμα
Οι ρωγμές υδρογόνου προλαμβάνονται κρατώντας χαμηλά το υδρογόνο, ελεγχόμενη τη σκληρότητα και μειωμένες τις τάσεις. Τα στεγνά αναλώσιμα και η σωστή προθέρμανση κάνουν το μεγαλύτερο μέρος της δουλειάς. Δείτε επίσης προθέρμανση και θερμοκρασία μεταξύ πάσων και ηλεκτρόδια συγκόλλησης χάλυβα.
Αν σας φάνηκε χρήσιμο το άρθρο, μοιραστείτε το με συναδέλφους συγκολλητές και μηχανικούς. — Ζήσης
Χρειάζεστε Βοήθεια σε Έργο;
Για επίβλεψη συγκολλήσεων και ποιοτικό έλεγχο σε ναυτιλιακά και βιομηχανικά έργα, δείτε την Επίβλεψη Συγκολλήσεων ή επικοινωνήστε μαζί μας.